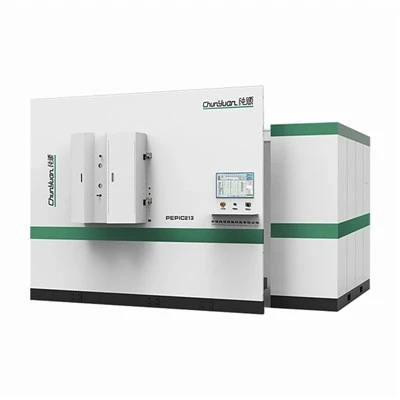
Det industriella PVD-systemet för förångning av katodbågar använder elektriska ljusbågar med låg-hög-ström för att förånga fasta katodmål i en vakuummiljö. Denna mekanism uppnår en metalljoniseringshastighet som överstiger 80 %, vilket säkerställer hög kemisk bindningsstyrka och substratvidhäftning jämfört med termisk förångning eller standardmagnetronförstoftning.
Systemet är konstruerat för kontinuerlig fler-skiftsproduktion och integrerar en tung -gauge rostfri vakuumkammare, modulära katodstyrenheter och en PLC-baserad automatiserad processkontrollarkitektur.
Tekniska specifikationer
|
Teknisk parameter |
Specifikationsområde / värde |
|
Kammarmått |
Anpassade konfigurationer: Phi 800 mm x 1000 mm till Phi 2000 mm x 2200 mm |
|
Kammarmaterial |
Dubbel-väggig SUS304 eller SUS316L rostfritt stål, vatten-kyld jacka |
|
Ultimat vakuumtryck |
<= 5.0 x 10^-4 Pa (after bakeout and outgassing) |
|
Installation av pumpsystem |
Roterande skovelpump + Roots fläkt + Turbo-molekylär/diffusionspump |
|
Bågströmförsörjning |
Justerbar DC-bågeström: 0 - 200 A per kanal; tändspänning: 380 V |
|
Substrat Bias Power |
Pulsad DC-förspänning: 0 - -1000 V, frekvens 10 - 100 kHz |
|
Katodkällor |
4 - 12 magnetiska-cirkulära eller rektangulära bågkällor |
|
Substratrotation |
Planetär eller dubbel-axelrotation driven av magnetisk vätskegenomföring med högt-moment |
|
Driftstemperatur |
Omgivningstemperatur till 600 grader C med PID-styrda värmestrålare |
|
Styrsystem |
Siemens S7-1500 PLC + Industriell PC med SCADA-programvara |
Nyckelfunktioner
Hög joniseringseffektivitet:Direkt katodförångning producerar helt joniserad metallisk plasma för tät, defekt-kontrollerad tunn-filmtillväxt vid måttliga temperaturer.
Magnetisk filtrerad bågealternativ:Integrerade elektromagnetiska styrspolar minimerar utstötning av makropartiklar (droppar) för att leverera jämna ytbehandlingar för precisionsverktyg.
Fler-lager/gradientavsättning:Synkron multi-katoddrift möjliggör syntes av graderade övergångsskikt (t.ex. Ti/TiN/TiAlN) utan att bryta vakuum.
Processkontroll för sluten-loop:Realtidsåterkopplingsslingor reglerar reaktivt gasflöde (kväve, acetylen, syre) via hög-massflödeskontroller (MFC) för att upprätthålla målpartialtryck.
Konfiguration av vakuumsystem
Pumpstapel:Primär grovbearbetning använder tvåstegs-bladspumpar med stöd av Roots-fläktar. Hög-vakuumuppnående förlitar sig på diffusionspumpar med hög-genomströmning eller turbomolekylära pumpar.
Ventiler och rörledningar:Pneumatiska vinkelventiler och elektropneumatiska slussventiler isolerar kammarzoner automatiskt. Fördelare använder ISO/KF och CF flänsade rostfria stålrör med silver-pläterade koppartätningar eller Viton O-ringar.
Läckagedetektering:Integrerade heliummasspektrometertestportar möjliggör diagnostik ner till 10^-10 Pa*m^3/s.
Avdunstningsmaterial och substratkompatibilitet
Kompatibla katodmaterial
Rena metaller:Ti, Cr, Al, Zr, Cu, Mo, W, Ag, TiAl-legeringar (t.ex. 50/50 eller 33/67 atomförhållanden).
Sammansatta mål:TiC, CrC, WC.
Substratkompatibilitet
Verktygsstål:Hög-hastighetsstål (M2, H13) och hårdmetall (WC-Co-skär).
Strukturella legeringar:Rostfritt stål, titanlegeringar (TC4) och nickel-baserade superlegeringar.
Teknisk keramik:Kiselnitrid och aluminiumoxid med ledande förbehandling.-
Applikationer och verifierade prestandastatistik
Skär- och formverktyg:TiN, TiAlN, and AlTiN coatings on carbide drills and milling cutters. Achieves surface hardness >= 3000 HV och förlänger verktygets livslängd med 200 % - 400%.
Fordonskomponenter:Anti-beläggningar på kolvringar, ventillyftar och bränsleinsprutningsnålar. Sänker friktionskoefficienten till 0.15 - 0.25 mot stål.
Medicinska implantat: Biocompatible TiN and ZrN layers applied to orthopedic joints and dental abutments, verified via scratch adhesion testing (Critical Load Lc >= 70 N).
Formar och formar:CrN- eller DLC-beläggningar på plastinsprutnings- och stansformar för att eliminera limslitage och underlätta frigöring av arbetsstycket.
Anpassningsalternativ
Kammargeometri:Vertikal grop-lastningskonfiguration eller horisontell frontlastningskonfiguration-.
Källlayout:Anpassad katodpositionering skräddarsydd för 3D-arbetsstyckesgeometrier (t.ex. långa strängsprutningsmunstycken eller turbinblad).
Bias Generator Uppgraderingar:Integrering av hybridmoduler med hög-effektimpulsmagnetronsputtering (HIPIMS).
Automationsintegration:Robotlastningsgränssnitt och automatiserade fixturöverföringsskenor för renrumsmiljöer.
Kvalitetskontroll och fabrikstestning
Före Factory Acceptance Testing (FAT) genomgår systemen:
Vakuumläckagetestning:Heliummasspektrometerverifiering på alla svetsar och tätningar.
Verifiering av elsäkerhet:Isolationsresistans, jordkontinuitet och logiska förreglingskontroller som överensstämmer med CE/UL-standarder.
Funktionell bränning-i:72-timmars kontinuerligt torrkörningstest av rotationsdrifter, flödesomkopplare och PLC-kommunikation.
Testkörning av beläggning:Provavlagring verifierad via kul-kraterfilmtjockleksmätning och Rockwell-intryckningstestning.
Installation & teknisk support
Webbplatsförberedelser:Comprehensive utility layout documentation covering cooling water flow (>15 m^3/h, 20 - 25 grader C), tryckluft, ventilation och elektriska fall (380V/480V, 3-fas, 50/60 Hz).
Driftsättning:Installation på-plats, vakuumkalibrering och receptoptimering av seniora processingenjörer.
Operatörsutbildning:Praktiska-instruktioner som täcker rutinunderhåll, målbyte och SCADA-drift.
Efter-försäljningssupport:Fjärrdiagnostikåtkomst via säker industriell VPN; garanterat tekniskt svar inom 24 timmar.
Vanliga frågor
F: Vad är den typiska handläggningstiden för katodmålbyte?
S: Snabb-mekaniska klämflänsar gör att en operatör kan byta ut förbrukade mål inom 30 - 45 minuter per källa utan att demontera den inre kammarens skärmning.
F: Kan kontrollsystemet lagra flera receptprofiler?
A: Ja. Siemens industriella PLC lagrar upp till 100 distinkta recept, spårande rengöringsbias, uppvärmningstid, reaktiva gasramper, ljusbågsströmnivåer och avsättningstid.
F: Vilken verktygsinfrastruktur måste tillhandahållas på-webbplatsen?
S: Anläggningar kräver ett slutet-kyltvattensystem, tryckluft (0.6 - 0.8 MPa) för pneumatiska ventiler, stabila 3-fas industriella kraftmatningar som matchar den totala anslutna belastningen och lokala avgasutsugsledningar.
Populära Taggar: bågeindunstning pvd-utrustning, Kina bågeindunstning pvd-utrustning, tillverkare, leverantörer, fabrik, tunn filmutrustning för fotoniska tillverkningsapplikationer